
هذا الدليل موجّه إلى الأشخاص الذين يتخذون قرار إنشاء مصنع إنتاج الأسمدة العضوية من مخلفات زيت النخيل، بمن فيهم أصحاب مصانع زيت النخيل، ومجموعات مزارع النخيل، والمستثمرون، ومقاولو الهندسة والتوريد والإنشاء (EPC)، ومديرو المشتريات الذين يتعين عليهم مقارنة ثلاثة عروض أسعار تصف ثلاثة مصانع مختلفة في الواقع.
تشديد اللوائح المتعلقة بمياه الصرف والمخلفات. لم يعد تصريف مياه الصرف الناتجة عن مصانع زيت النخيل دون معالجة مقبولًا في أيٍّ من البلدين الرئيسيين المنتجين، كما أصبح غاز الميثان المنبعث من أحواض تجميع مياه الصرف مصدرًا للمخاطر والتكاليف التي يمكن قياسها، بدلًا من كونه مشكلة غير مرئية.
أصبحت أنظمة الاعتماد تتطلب أدلة موثّقة. تفرض مبادئ ومعايير المائدة المستديرة المعنية بزيت النخيل المستدام (RSPO) على المصانع إدارة المخلفات والسيطرة على التلوث. وعندما يُجري أحد المشترين تدقيقًا لسلسلة التوريد، فإنه يريد مستندات تثبت الامتثال، وليس مجرد تأكيدات شفهية.
ثم جاءت أسعار الأسمدة لتعزّز الجدوى الاقتصادية. فالمصنع الذي ينفّذ عملية تسميد عناقيد ثمار النخيل الفارغة (EFB) داخليًا، ثم يستخدم المنتج في مزارعه الخاصة، يقلّل اعتماده على شراء الأسمدة من الخارج. أما المصنع الذي يحوّل السماد إلى حبيبات ويعبّئه في أكياس، فيضيف مصدرًا جديدًا للإيرادات.
هذه هي الحجة الأساسية لإنشاء مصنع إنتاج الأسمدة العضوية من مخلفات زيت النخيل، وهي حجة لا تعتمد على الحصول على سعر بيع أعلى لمجرد أن المنتج صديق للبيئة.
ليست كل أنواع المخلفات مناسبة للإضافة إلى كومة السماد العضوي، ويُعدّ خلطها بطريقة غير صحيحة الخطأ الأكثر شيوعًا في تصميم المصنع.
| نوع المخلفات | النسبة من إجمالي إنتاج المصنع | الفوائد والمكونات الرئيسية | المخاطر الرئيسية |
|---|---|---|---|
| عناقيد ثمار النخيل الفارغة (EFB) | حوالي 20 إلى 23% من وزن ثمار النخيل | مادة لتحسين بنية الكومة، ومصدر للكربون، وألياف تساعد على تحسين التهوية والبنية | ارتفاع نسبة الكربون إلى النيتروجين، مما يجعل تحللها بمفردها صعبًا |
| مياه الصرف الناتجة عن مصانع زيت النخيل (POME) | حوالي 0.6 إلى 1 متر مكعب لكل طن من ثمار النخيل | النيتروجين، والرطوبة، والكائنات الدقيقة المساعدة على التحلل | الحموضة، وارتفاع الطلب على الأكسجين، وانبعاث الروائح الكريهة |
| كعكة الديكانتر والحمأة | بضعة في المائة من وزن ثمار النخيل | النيتروجين والكربون سهل التحلل والمتاح بسرعة للكائنات الدقيقة | ارتفاع الرطوبة، وانتشار الذباب، والتحلل السريع |
يُعدّ رماد الغلايات ورماد قشور النخيل نوعًا رابعًا من المخلفات. فهما يحتويان على البوتاسيوم ويساعدان على رفع درجة الحموضة (pH)، مما يجعلهما مفيدين في التربة الحمضية. ومع ذلك، يُستخدم الرماد كمادة مضافة، وليس مادة خام أساسية لإنتاج السماد العضوي.
يتمثل السؤال الحقيقي عند تصميم المصنع في تحديد أنواع المخلفات التي يمكن نقلها إلى موقع الإنتاج يوميًا. فالمصنع الذي يستطيع ضخ مياه الصرف مباشرةً إلى ساحة التسميد يحتاج إلى مساحة أصغر لعملية التسميد مقارنةً بمصنع لا تتوفر لديه هذه الإمكانية.
يعتمد المصنع على عملية بيولوجية متكاملة مع أنظمة مناولة المواد، وتُحدّد العملية البيولوجية الجدول الزمني للإنتاج.
أولًا: استقبال المخلفات وتقطيعها.
تصل عناقيد ثمار النخيل الفارغة وهي رطبة وضخمة الحجم، وتُستخدم مطحنة مطارق لتقطيعها إلى قطع صغيرة بما يكفي لإتمام عملية التسميد خلال أسابيع بدلًا من أشهر. وعادةً ما تكون القدرة الإنتاجية لآلة التقطيع، وليس قدرة آلة تقليب السماد، هي أول نقطة اختناق في خط الإنتاج.
ثانيًا: الخلط.
تُخلط الألياف المقطعة مع مياه الصرف أو كعكة الديكانتر أو كليهما، مع ضبط نسبة الكربون إلى النيتروجين لتقترب من 25 إلى 30:1. وتُعدّ هذه المرحلة العامل الحاسم في تحديد ما إذا كانت كومة السماد ستتحلل بسرعة مع الحد من الروائح الكريهة أم لا.
ثالثًا: مرحلة تسميد عناقيد ثمار النخيل الفارغة (EFB).
تجري عملية التسميد ضمن نطاق درجات الحرارة المحبة للحرارة، أي من 55 إلى 65 درجة مئوية، لمدة تتراوح بين أسبوعين وثلاثة أسابيع. وينبغي الحفاظ على نسبة رطوبة تتراوح بين 50 و60%، مع تقليب الكومة بمعدل كافٍ لضمان وصول الأكسجين إلى جميع أجزائها.
إذا كان التقليب غير كافٍ، فقد تتحول الكومة إلى ظروف لاهوائية. أما التقليب المفرط، فقد يؤدي إلى فقدان الحرارة وتباطؤ عملية التحلل.
رابعًا: مرحلة الإنضاج.
تستمر مرحلة الإنضاج لمدة إضافية تتراوح بين أسبوعين وثلاثة أسابيع. وينبغي أن تصل نسبة الكربون إلى النيتروجين في المنتج النهائي إلى أقل من 20:1، وأن يجتاز المنتج اختبار الإنبات قبل اعتباره سمادًا ناضجًا.
فالسماد غير الناضج قد يُلحق الضرر بالمحاصيل التي أُنتج لتغذيتها، وقد يكون إصلاح السمعة الناتجة عن ذلك مكلفًا للغاية.
خامسًا: الغربلة.
تُستخدم عملية الغربلة لإزالة المواد البلاستيكية والأحجار والألياف كبيرة الحجم. وبعد ذلك، يُوجَّه الجزء الناعم إلى مرحلة التحبيب أو يُباع في صورة سماد عضوي مسحوق سائب.
تؤثر طريقة التسميد في كلٍّ من التكاليف الرأسمالية وتكاليف العمالة، ولذلك ينبغي اختيار الطريقة وفقًا لظروف الموقع الفعلية، وليس بناءً على ما تعرضه الكتيبات التسويقية.
1. التسميد باستخدام الأكوام الطولية (Windrow Composting)
يُعدّ هذا الخيار الأقل من حيث التكاليف الرأسمالية. ويتطلب ساحة مسطحة واسعة، وآلة لتقليب السماد، وجرافة لتحميل المواد ونقلها. وهو مناسب للمناطق الاستوائية، حيث تساعد درجات الحرارة المحيطة المرتفعة على عملية التحلل.
لكن المقابل هو الحاجة إلى مساحة كبيرة من الأرض والتحكم في الروائح. فالمصنع الذي يعالج 20 طنًا يوميًا يحتاج إلى ساحة تسميد ليست صغيرة المساحة.
2. التسميد باستخدام الأكوام الثابتة المهواة (Aerated Static Pile)
تقلّل هذه الطريقة من العمالة اللازمة لتقليب السماد، وتتيح تحكمًا أفضل في إمداد الأكسجين، لكنها تتطلب استثمارات إضافية في المنافيخ وأنابيب التهوية وأنظمة التحكم.
وتناسب هذه الطريقة المواقع التي ترتفع فيها تكاليف العمالة أو تقع بالقرب من المناطق السكنية أو المنشآت المجاورة التي قد تتأثر بالروائح.
3. التسميد داخل الأوعية المغلقة (In-vessel Composting)
توفر هذه الأنظمة أعلى مستوى من التحكم في ظروف التسميد ضمن أصغر مساحة ممكنة، لكنها الأعلى تكلفةً لكل طن من السماد المنتج.
ونادرًا ما يحتاج مصنع زيت النخيل الذي يمتلك مساحة أرض كافية ويدفع أجورًا معقولة للعمال إلى هذا النوع من الأنظمة. أما المصنع الموجود داخل منطقة صناعية، فقد يكون هذا الخيار أكثر ملاءمة له.
هناك عاملان أساسيان يحددان نجاح أو فشل عملية تسميد عناقيد ثمار النخيل الفارغة (EFB).
الأول هو جمع العصارة المتسربة، لأن كومة السماد الرطبة تنتج سائلًا عالي التركيز يتدفق نحو أدنى نقطة في الموقع.
والثاني هو الالتزام بجدول منتظم لتقليب السماد. فإذا تُركت الكومة دون تقليب لمدة أسبوعين، فإن العملية لا تكون تسميدًا فعليًا، بل تحللًا وتعفنًا غير مُتحكَّم فيهما.
يُباع السماد العضوي المسحوق في الأسواق المحلية بسعر منخفض لكل طن. أما السماد المحبب، فيمكن تعبئته في أكياس ونقله وخلطه مع أنواع أخرى من الأسمدة، مما يتيح تحقيق هامش ربح أفضل. وتعتمد جدوى الاستثمار الإضافي في معدات التحبيب على حجم الطلب في الأسواق التي يمكن الوصول إليها خلال يوم واحد من النقل بالشاحنات.
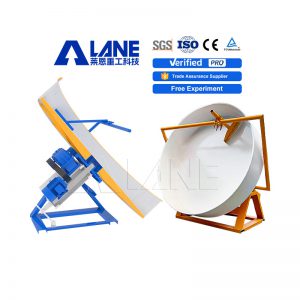
تُعدّ آلة التحبيب القرصية من المعدات الأساسية المستخدمة في تحبيب السماد العضوي. إذ يتدحرج المسحوق الرطب على قرص مائل، وتتكوّن الحبيبات تدريجيًا من خلال تراكم الطبقات. وتمتاز هذه الآلة ببساطة تصميمها وانخفاض تكاليف تشغيلها وقدرتها على التعامل مع المواد الليفية، ولذلك تنتشر على نطاق واسع في مصانع الأسمدة العضوية الصغيرة.
أما آلة التحبيب بالدبابيس مع التقليب، فتتعامل مع المواد الخام الغنية بالألياف بسلاسة أكبر من آلة التحبيب الأسطوانية، حتى دون استخدام مادة رابطة. كما تنتج حبيبات أكثر استدارة من المواد التي يصعب تشكيلها إلى كرات باستخدام الطرق الأخرى. ولا تُعدّ آلة تحبيب الأسمدة العضوية المكان المناسب لتقليص التكاليف بأي ثمن؛ فعلى مدار العمر التشغيلي لخط الإنتاج، يستهلك المجفف طاقةً أكبر مما تستهلكه آلة التحبيب.
وتناسب آلة التحبيب بالأسطوانة الدوارة إنتاج الأسمدة العضوية المعدنية المخلوطة، حيث تُضاف العناصر الغذائية المعدنية إلى الخليط، لأن الأسطوانة تتحمل المواد الكاشطة بصورة أفضل من آلة التحبيب القرصية.
تحدد نسبة الرطوبة في المواد الخام ما إذا كانت آلة تحبيب الأسمدة العضوية ستعمل بكفاءة أم ستتعرض للانسداد. فالسماد الذي يكون جافًا أكثر من اللازم لن يُشكّل حبيبات، بينما يؤدي ارتفاع الرطوبة إلى تحوّل القرص إلى ما يشبه خلاط الطين.
لذلك، ينبغي تحديد سعة المجفف وفقًا لأعلى مستوى رطوبة متوقع في المواد الخام، وليس وفقًا لمتوسط نسبة الرطوبة فقط.
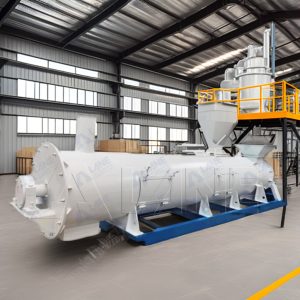
تشير إرشادات LANE المنشورة إلى أن تكلفة خطوط إنتاج الأسمدة العضوية الصغيرة تتراوح تقريبًا بين 100,000 و150,000 دولار أمريكي، بينما تتراوح تكلفة خطوط إنتاج الأسمدة المحببة الأكبر حجمًا بين 350,000 و550,000 دولار أمريكي. وتصف هذه الأرقام تكلفة معدات المعالجة. لكن مصنع إنتاج الأسمدة العضوية من مخلفات زيت النخيل يتضمن نطاقًا من الأعمال والتجهيزات التي لا يشملها عرض السعر المعتاد لمصنع أسمدة عضوية عام. وغالبًا ما تفصل عروض الأسعار بين تكلفة آلة تحبيب الأسمدة العضوية والمجفف من جهة، وأعمال التسميد من جهة أخرى، مما يجعل مقارنة التكلفة الإجمالية أمرًا صعبًا.
أولًا: ساحة تسميد عناقيد ثمار النخيل الفارغة (EFB).
تُعدّ ساحة التسميد أول بند غالبًا ما يُغفل في عروض الأسعار. فقد تقترب تكلفة إنشاء ساحة مرصوفة ومجهزة بنظام تصريف مناسب، وبمساحة تتوافق مع تصميم الأكوام الطولية، من تكلفة المعدات نفسها في المصانع الصغيرة. وعادةً ما تُدرج هذه الأعمال ضمن نطاق مسؤولية المشتري وتكاليفه.
ثانيًا: معدات التقطيع.
تأتي معدات التقطيع في المرتبة الثانية من حيث التجهيزات التي قد تُغفل. فآلة تقطيع عناقيد ثمار النخيل الفارغة الكاملة تختلف عن كسارة القش المستخدمة في خطوط الإنتاج التقليدية، وغالبًا ما لا تُدرج ضمن قائمة المعدات المعروضة.
ثالثًا: أنظمة معالجة مياه الصرف.
تأتي معالجة مياه الصرف في المرتبة الثالثة. إذ تتطلب أنظمة الأنابيب والضخ والتخزين المخصصة لمياه الصرف ذات الرقم الهيدروجيني المنخفض (pH) اختيار مواد مناسبة تتحمل ظروف التشغيل. وتُحتسب هذه التكاليف عادةً خارج نطاق خط إنتاج الأسمدة.
رابعًا: أنظمة التحكم في العصارة المتسربة والروائح.
تأتي أنظمة جمع العصارة المتسربة والتحكم في الروائح في المرتبة الرابعة. إذ يُعدّ تركيب مرشح حيوي للروائح أو إنشاء قاعة إنتاج مغلقة بندًا حقيقيًا ضمن تكاليف المشروع. أما تجاهل هذه التجهيزات، فهو قرار غالبًا ما يضطر صاحب المصنع إلى إعادة النظر فيه عند تلقي أول شكوى بشأن الروائح.
أولًا: التسجيل المحلي.
تأتي عملية التسجيل المحلي في المقام الأول. إذ تحدد المعايير الوطنية للأسمدة العضوية، وهي MS 1517 في ماليزيا وSNI 7763 في إندونيسيا، الحدود الدنيا للمادة العضوية ومحتوى العناصر الغذائية ونسبة الرطوبة ومستويات الملوثات المسموح بها. ويُعدّ الملصق التزامًا قانونيًا، وليس مجرد ادعاء تسويقي.
ثانيًا: متطلبات التصدير.
تضيف الأسواق التصديرية طبقة أخرى من المتطلبات. فبموجب اللائحة الأوروبية (EU) 2019/1009، يجب أن يندرج المنتج العضوي أو السماد العضوي المعدني ضمن فئة محددة من وظائف المنتجات، وأن يستوفي حدود الملوثات المسموح بها قبل أن يتمكن من حمل علامة المطابقة الأوروبية (CE).
لذلك، ينبغي التأكد من فئة المنتج قبل اعتماد التصميم النهائي لعملية الإنتاج، لأن هذه الفئة تحدد المواد الخام المسموح باستخدامها.
ثالثًا: شهادة المائدة المستديرة المعنية بزيت النخيل المستدام (RSPO).
تُعدّ شهادة RSPO مسارًا مستقلًا عن شهادات المنتج. فهي تغطي مصنع زيت النخيل ومصادر التوريد التابعة له، كما أن وجود مصنع لتسميد المخلفات يتعامل مع ثمار نخيل معتمدة يساعد المصنع على تقديم الأدلة اللازمة لإثبات الامتثال للمتطلبات.
ومع ذلك، فإن شهادة RSPO لا تُعدّ شهادة اعتماد للأسمدة المنتجة نفسها.
تصل مخلفات زيت النخيل وهي رطبة ونشطة بيولوجيًا، كما أن مياه الصرف الناتجة عن المعالجة حمضية. لذلك، يجب تصميم المصنع بما يتناسب مع هذه الخصائص الثلاث جميعها.
أولًا: اختيار المواد المناسبة لمعدات معالجة مياه الصرف.
يساعد استخدام أسطح التلامس المبطنة بالمطاط أو المصنوعة من الفولاذ المقاوم للصدأ في خطوط مياه الصرف على تحقيق وفورات سريعة في تكاليف الصيانة والاستبدال. أما الخزانات المصنوعة من الفولاذ الكربوني التي تتعامل مع مياه الصرف ذات الرقم الهيدروجيني المنخفض (pH)، فقد تتعرض للتآكل من الداخل إلى الخارج.
ثانيًا: إدارة قطع الغيار والأجزاء الأكثر عرضة للتآكل.
تُعدّ مطارق آلة التقطيع وأسنان آلة تقليب السماد من أكثر الأجزاء تعرضًا للتآكل، تليها شبكات الغربلة وريش المجفف الموجودة في المراحل اللاحقة لآلة تحبيب الأسمدة العضوية.
لذلك، يُنصح بالاحتفاظ بمخزون من قطع الغيار يكفي لمدة عامين للأجزاء التي قد يؤدي تعطلها إلى توقف خط الإنتاج بالكامل.
ثالثًا: التحكم في الروائح.
يُعدّ التحكم في الروائح جزءًا أساسيًا من التشغيل اليومي، وليس مجرد تفصيل هندسي يمكن تأجيله. فكومة السماد التي تُدار جيدًا تنبعث منها رائحة تشبه رائحة التربة، بينما تصدر الكومة المهملة روائح كريهة قد تدفع السكان المجاورين إلى تقديم شكاوى للجهات الرقابية.
رابعًا: تقدير احتياجات العمالة بصورة واقعية.
غالبًا ما يُستهان باحتياجات العمالة أكثر من الاستهانة بتكاليف المعدات. فالتسميد باستخدام الأكوام الطولية يتطلب التزامًا يوميًا بالعمل والمتابعة، ولذلك نادرًا ما يعمل مصنع صُمّم على أساس وجود عاملين فقط بعاملين اثنين فعليًا طوال الوقت.
اطلب من كل مورّد تقديم المستندات الأربعة نفسها: مخطط تدفق للعملية يتضمن ميزان المواد، ومخططًا للموقع يوضح ساحة التسميد ومسارات تصريف العصارة المتسربة، وقائمة بالمعدات تتضمن القدرة الكهربائية المركبة، ونتائج تجربة تسميد أُجريت باستخدام الألياف الفعلية التي ستستخدمها في مصنعك.
تكتسب هذه التجربة أهمية أكبر في هذا النوع من المشاريع مقارنةً بالعديد من مشاريع الأسمدة المعدنية. فألياف عناقيد ثمار النخيل الفارغة الناتجة عن أحد المصانع لا تتطابق بالضرورة مع الألياف الناتجة عن مصنع آخر، والمورّد الذي لم يسبق له تنفيذ عملية تسميد لهذه المواد لا يستطيع سوى تقديم تقديرات غير مؤكدة بشأن مدة المعالجة اللازمة.
بعد ذلك، تحقّق من المشاريع المرجعية التي نفّذها المورّد، مع التركيز على المشاريع التي تتشابه مع مشروعك من حيث الطاقة الإنتاجية والمواد الخام المستخدمة. فقد يكون لدى المورّد خبرة في تنفيذ عشرين مشروعًا لمعالجة روث الحيوانات، لكنه لم يسبق له تشغيل خط لتسميد عناقيد ثمار النخيل الفارغة (EFB).
كم تستغرق عملية تسميد عناقيد ثمار النخيل الفارغة (EFB)؟
تستغرق عملية التسميد النشط من أربعة إلى ستة أسابيع، تليها مرحلة إنضاج تتراوح مدتها بين أسبوعين وثلاثة أسابيع، وذلك بحسب حجم المواد بعد التقطيع، وتكرار تقليب السماد، ومدى توفر النيتروجين. ويساعد التقطيع الدقيق والتقليب المنتظم على تقصير دورة الإنتاج.
هل يمكن تسميد مياه الصرف الناتجة عن مصانع زيت النخيل بمفردها؟
لا. تُستخدم هذه المياه كمصدر للرطوبة والنيتروجين في عملية التسميد المشترك. فمياه الصرف الخام تحتوي على نسبة رطوبة مرتفعة جدًا، كما أن طلبها على الأكسجين مرتفع، مما يجعل تكوين كومة سماد منها وحدها أمرًا غير عملي.
ما الفرق بين السماد العضوي المسحوق والسماد المحبب؟
يتميز السماد المسحوق بانخفاض تكلفة إنتاجه، ويُباع عادةً بكميات كبيرة في الأسواق المحلية. أما السماد المحبب، فيتطلب استخدام آلة تحبيب الأسمدة العضوية، إلى جانب معدات التجفيف والتبريد والغربلة. ويؤدي ذلك إلى زيادة نطاق المعدات المطلوبة إلى نحو ضعف النطاق الأساسي، لكنه يتيح تعبئة المنتج في أكياس وبيعه بأسعار التجزئة.
ما مساحة الأرض التي يحتاج إليها المصنع؟
تستهلك عملية التسميد باستخدام الأكوام الطولية الجزء الأكبر من مساحة المصنع. فالمصنع الذي يعالج 20 طنًا من المواد الخام يوميًا يحتاج إلى ساحة للتسميد ومنطقة لإنضاج السماد تمتد مساحتهما إلى آلاف الأمتار المربعة، بالإضافة إلى مناطق جمع العصارة المتسربة وتخزين المنتج النهائي.
أما أنظمة التسميد داخل الأوعية المغلقة، فتقلل المساحة المطلوبة، لكنها ترفع التكاليف الرأسمالية.
هل يمكن بيع المنتج بوصفه سمادًا عضويًا في الاتحاد الأوروبي؟
نعم، ولكن بشرط استيفاء متطلبات إحدى فئات وظائف المنتجات وحدود الملوثات المحددة بموجب اللائحة الأوروبية (EU) 2019/1009، وإجراء تقييم المطابقة قبل وضع علامة المطابقة الأوروبية (CE).
لذلك، ينبغي التأكد من فئة المنتج المطلوبة قبل تصميم عملية الإنتاج.
ما أكبر بند من بنود تكاليف التشغيل؟
تتمثل أكبر التكاليف التشغيلية عادةً في العمالة والوقود اللازمين لتقليب السماد وتجفيفه. فالمواد الخام تكاد تكون مجانية عند بوابة مصنع زيت النخيل، وهذه هي الفكرة الاقتصادية الأساسية للمشروع. ومع ذلك، تتطلب عملية التحلل البيولوجي عمالة مستمرة، كما يستهلك المجفف قدرًا كبيرًا من الطاقة.
كيف يمكنني التحقق من خبرة المورّد في معالجة مخلفات زيت النخيل؟
اطلب من المورّد إجراء تجربة تسميد باستخدام الألياف الخاصة بك، وتقديم مراجع لمشاريع تعمل بطاقة إنتاجية يومية مماثلة، بالإضافة إلى ميزان المواد الذي يستند إليه في تحديد مدة المعالجة المقترحة.
فالكتيب العام لخط إنتاج الأسمدة العضوية لا يُعدّ دليلًا كافيًا على الخبرة الفعلية في معالجة مخلفات زيت النخيل.


