
لم تعد صناعة الأسمدة الكبريتية تقتصر على توفير الكبريت العنصري للمزارعين، بل أصبحت تعتمد على تقنيات المعالجة الصناعية التي تساعد على تحويل المواد الخام إلى منتجات سهلة التخزين والنقل والتوزيع. ومن بين هذه المنتجات، يبرز البنتونيت المُسَخَّن بالكبريت باعتباره منتجاً يعتمد على الجمع بين الخصائص الفيزيائية للكبريت العنصري وقدرة البنتونيت على امتصاص الماء والانتفاخ.
من الناحية الصناعية، لا يكفي خلط مسحوق الكبريت مع الطين للحصول على منتج متجانس. فإنتاج البنتونيت المُسَخَّن بالكبريت يتطلب التحكم في حالة الكبريت أثناء التسخين، وخصائص مسحوق البنتونيت، وكفاءة الخلط، وطريقة تشكيل الحبيبات وتبريدها. وتؤثر هذه العوامل مجتمعة في جودة المنتج وسهولة التعامل معه أثناء التخزين والتوزيع.
يهدف هذا المقال إلى دراسة الجوانب الهندسية لإنتاج هذا النوع من الأسمدة، مع التركيز على المعدات المستخدمة، وتسلسل العمليات، ودرجات الحرارة، وأزمنة المعالجة، ومؤشرات جودة المنتج النهائي. كما سنوضح كيف يمكن تصميم خط إنتاج متكامل يتناسب مع الطاقة الإنتاجية المطلوبة وخصائص المواد الخام.
خصائص الكبريت العنصري أثناء التسخين
الكبريت العنصري هو المكون الرئيسي في المنتج، ويتم الحصول عليه عادةً من عمليات إزالة الكبريت في مصافي النفط ومرافق معالجة الغاز الطبيعي. ويمكن أن تصل نقاوة الكبريت الصناعي المستخدم في بعض عمليات إنتاج البنتونيت المُسَخَّن بالكبريت إلى 99.9%، وفقاً للمواصفات المذكورة في وثائق شركة IPCO الفنية.
قبل بدء عملية الخلط، يجب تحويل الكبريت الصلب إلى الحالة المنصهرة باستخدام نظام تسخين مناسب. وتحتاج هذه المرحلة إلى تحكم مستمر في درجة الحرارة، لأن تغير الحالة الفيزيائية للكبريت يؤثر في لزوجته وقدرته على التدفق عبر المضخات والأنابيب.
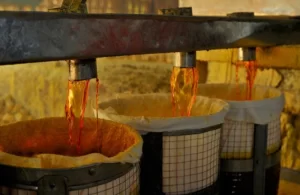
تُستخدم أنظمة التسخين بالبخار أو أنظمة التسخين الحراري المصممة لهذا الغرض. كما يجب أن تكون خزانات التخزين والأنابيب والصمامات مجهزة بالعزل الحراري أو التسخين المصاحب، حتى لا تنخفض درجة حرارة الكبريت إلى مستوى يؤدي إلى تجمده داخل المعدات.
في أحد التطبيقات الصناعية لإنتاج البنتونيت المُسَخَّن بالكبريت، حُددت درجة حرارة الكبريت المنصهر عند نحو 130 درجة مئوية قبل إدخاله إلى مرحلة الخلط. وفي وثائق تقنية أخرى، تتراوح درجة حرارة الكبريت المستخدم في خلط البنتونيت بين 125 و140 درجة مئوية. ويعني هذا الاختلاف أن درجة التشغيل يجب أن تُحدد وفقاً لتصميم النظام وطبيعة الخليط، وليس باستخدام قيمة واحدة لجميع المصانع.
خصائص البنتونيت وتأثيرها في عملية الإنتاج
البنتونيت مادة طينية غنية بمعادن المونتموريلونيت، وتتميز بقدرتها على امتصاص الماء وزيادة حجمها عند تعرضها للرطوبة. وتُعد هذه الخاصية مهمة في إنتاج البنتونيت المُسَخَّن بالكبريت، لأن البنتونيت يساعد على تفكك الحبيبات بعد وصولها إلى التربة وامتصاصها للماء.
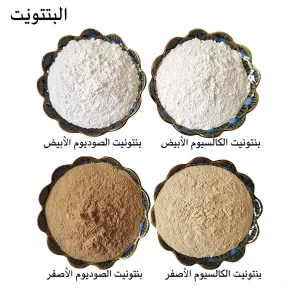
لكن اختيار البنتونيت لا يعتمد على الاسم التجاري للمادة فقط. بل يجب فحص مجموعة من الخصائص، ومنها:
توصي وثيقة IPCO الفنية بأن تكون رطوبة البنتونيت المستخدم في العملية بحد أقصى 11%، مع ضرورة خلوه من الشوائب والجسيمات غير المرغوبة ومروره بعملية الغربلة إلى درجة النعومة المطلوبة.
إذا كان مسحوق البنتونيت يحتوي على رطوبة مرتفعة أو تكتلات كبيرة، فقد يصبح توزيعه داخل الكبريت المنصهر أكثر صعوبة. ولذلك ينبغي تجهيز المادة الخام قبل إدخالها إلى خزان الخلط.
العلاقة بين تركيب الخليط وجودة المنتج
تستخدم العديد من المنتجات التجارية تركيبة تحتوي على 90% كبريت و10% بنتونيت. وتُعد هذه النسبة مرجعاً شائعاً في بعض المنتجات الصناعية، لكنها ليست تركيبة إلزامية لجميع التطبيقات.
في إنتاج البنتونيت المُسَخَّن بالكبريت، يجب تحديد النسبة بناءً على مواصفات المنتج المستهدف، ومتطلبات السوق، والاختبارات المتعلقة بتفكك الحبيبات في الماء.
كما يمكن إضافة بعض العناصر الصغرى، مثل الزنك أو البورون أو الحديد، إلى بعض التركيبات المتخصصة. ولكن إضافة هذه المواد تتطلب إعادة تقييم نظام التغذية والخلط والتأكد من عدم تأثيرها سلباً في استقرار الخليط أو أداء معدات التشكيل.
تعتمد عملية إنتاج البنتونيت المُسَخَّن بالكبريت على مجموعة من العمليات المتتابعة التي يجب أن تعمل بتنسيق مستمر. ويختلف التكوين النهائي للخط حسب طريقة تشكيل المنتج، إلا أن المراحل الأساسية تبدأ عادةً بتحضير المواد الخام وتنتهي بالتعبئة والتخزين.
تحضير الكبريت والبنتونيت
تبدأ العملية باستلام الكبريت والبنتونيت وفحص جودة كل مادة. فإذا وصل الكبريت إلى المصنع في صورة صلبة، يجب نقله إلى وحدة الصهر. أما إذا كان متاحاً في صورة سائلة من مصدر صناعي قريب، فيمكن تصميم نظام نقل وتخزين مناسب للاستفادة منه مباشرة.
أما البنتونيت، فيُنقل إلى قادوس التخزين، ثم يمر عبر نظام التغذية والوزن لضمان إضافة الكمية المطلوبة إلى الخليط.
وتساعد أنظمة الوزن والتغذية الآلية على تقليل الاختلافات بين دفعات الإنتاج، خصوصاً عند تصنيع البنتونيت المُسَخَّن بالكبريت بتركيبة ثابتة.
صهر الكبريت والتحكم في درجة الحرارة
تُستخدم وحدة صهر الكبريت لتحويل المادة الصلبة إلى سائل يمكن ضخه ونقله. ويمكن استخدام البخار منخفض الضغط لتوفير الحرارة اللازمة، وفقاً لتصميم المصنع ومصدر الطاقة المتاح.
في أحد ملفات تقييم الأثر البيئي لمشروع صناعي في الهند، ورد أن الكبريت العنصري يُصهر باستخدام البخار منخفض الضغط مع الحفاظ على درجة حرارة تبلغ نحو 130 درجة مئوية.
بعد الصهر، قد يمر الكبريت عبر مرشح لإزالة الجسيمات الصلبة والشوائب قبل وصوله إلى خزان الخلط. وتُعد هذه الخطوة مهمة لحماية المضخات والصمامات ووحدات التشكيل من الانسداد أو التآكل الناتج عن المواد الصلبة.
كما يجب تجهيز خطوط النقل بنظام تسخين مناسب، لأن انخفاض درجة الحرارة داخل الأنابيب يمكن أن يسبب تجمد الكبريت وتعطيل تدفق المادة.
خلط الكبريت المنصهر مع البنتونيت
تُعد عملية الخلط من أهم مراحل إنتاج البنتونيت المُسَخَّن بالكبريت، لأن الهدف هو تكوين معلق متجانس من الكبريت السائل وجزيئات البنتونيت.
يتم إدخال الكبريت المنصهر إلى خزان خلط مزود بنظام تحريك، ثم يُضاف مسحوق البنتونيت وفقاً للنسبة المحددة. ويجب أن يسمح تصميم الخلاط بتوزيع الجزيئات الصلبة داخل الوسط السائل دون تكوين كتل كبيرة أو مناطق ذات تركيز مرتفع من البنتونيت.
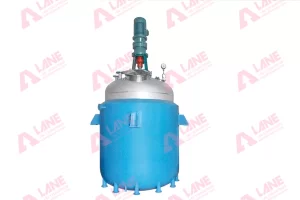
في مشروع صناعي موثق لشركة Khaitan Chemicals في الهند، حُددت درجة حرارة الخلط بين 130 و140 درجة مئوية، مع زمن مكوث يبلغ نحو 40 ثانية في وعاء خلط مزود بغلاف بخاري. ويُعد هذا مثالاً عملياً على أحد تصميمات العمليات الصناعية، وليس معياراً عاماً لجميع المعدات.
ومن الناحية الهندسية، يمكن استخدام وحدة تشتيت إضافية لتحسين توزيع مسحوق البنتونيت داخل الكبريت المنصهر. وتساعد هذه الوحدة على تقليل التكتلات والمحافظة على تجانس الخليط قبل دخوله إلى مرحلة التشكيل.
تشكيل الحبيبات والتبريد
بعد الخلط، ينتقل المنتج إلى وحدة التشكيل. وهنا يجب التمييز بين تقنيات التحبيب المختلفة، لأن اختيار التقنية يؤثر في شكل المنتج النهائي ومعدات التبريد المطلوبة.
من التقنيات المستخدمة تقنية Pastillation، التي تعتمد على توزيع قطرات صغيرة من الخليط الساخن على سير فولاذي متحرك. تنتقل القطرات على سطح السير، بينما تُسحب الحرارة من الجانب السفلي بواسطة نظام تبريد مائي غير مباشر، فتتحول إلى حبيبات صلبة.
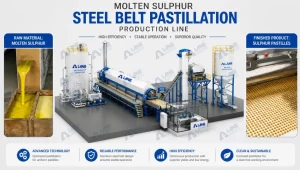
وتستخدم هذه التقنية وحدة Rotoform أو جهازاً مماثلاً لتوزيع القطرات، بالإضافة إلى سير تبريد فولاذي ونظام لتطبيق مادة الفصل وتجميع المنتج.
أما بعض خطوط الإنتاج الأخرى، فتستخدم نظام تحبيب أو تكوير يعتمد على رش الخليط داخل وسط تبريد سائل. وفي هذه الحالة، تختلف متطلبات المعدات والتبريد وزمن المعالجة عن نظام التشكيل على السير الفولاذي.
لذلك، لا ينبغي اعتبار Pastillation والتحبيب في وسط تبريد سائل عمليتين متطابقتين، حتى لو كان الهدف النهائي في كلتيهما إنتاج حبيبات صلبة.
الغربلة والتعبئة
بعد التبريد، تنتقل الحبيبات إلى معدات الغربلة لفصل المنتج حسب الحجم. ويمكن إعادة المواد غير المطابقة إلى العملية المناسبة إذا كان تصميم المصنع يسمح بذلك.
ثم يتم نقل الحبيبات المقبولة إلى قادوس التخزين، وبعدها إلى آلة الوزن والتعبئة. ويجب أن تكون معدات التعبئة متوافقة مع معدل الإنتاج، حتى لا تصبح مرحلة التغليف نقطة اختناق في الخط.
لا يعتمد نجاح مصنع البنتونيت المُسَخَّن بالكبريت على كفاءة آلة واحدة، بل على توافق جميع المعدات مع بعضها. ويجب أن يراعي التصميم تدفق المواد، والحرارة، والضغط، ومعدلات التغذية، وسهولة الصيانة.
خزانات صهر الكبريت والتخزين
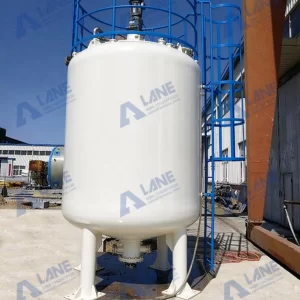
تتولى خزانات الصهر تحويل الكبريت الصلب إلى سائل، بينما تحافظ خزانات التخزين الساخنة على استقرار درجة حرارة المادة قبل استخدامها.
يجب أن يتضمن التصميم:
أنظمة التغذية والوزن
تُستخدم قواديس التخزين والناقلات اللولبية وأنظمة الوزن لنقل مسحوق البنتونيت وإضافته بدقة.
وتزداد أهمية هذه الأنظمة عند إنتاج البنتونيت المُسَخَّن بالكبريت بصورة مستمرة، لأن أي تغير كبير في كمية البنتونيت قد يؤدي إلى اختلاف تركيب المنتج النهائي.
خزانات الخلط والمضخات وخطوط النقل
يجب أن تكون خزانات الخلط مزودة بمحركات تحريك مناسبة، وأن تكون المواد المستخدمة في تصنيع الأجزاء الملامسة للخليط قادرة على تحمل درجات الحرارة والظروف التشغيلية.
كما ينبغي مراعاة الطبيعة الكاشطة للبنتونيت عند اختيار المضخات والصمامات والأنابيب. وتشير وثيقة IPCO إلى ضرورة الاهتمام بمواد تصنيع هذه المكونات بسبب التأثير الكاشط لمسحوق البنتونيت.
وحدات التشكيل والتبريد
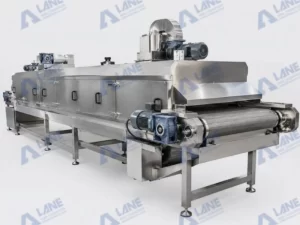
تختلف معدات التشكيل وفقاً لطريقة الإنتاج المختارة. ففي نظام Pastillation، تكون وحدة توزيع القطرات والسير الفولاذي المبرد من أهم أجزاء الخط.
ويجب أن تعمل سرعة السير ومعدل خروج القطرات بصورة متناسقة، لأن اختلاف التزامن قد يؤدي إلى تشوه شكل الحبيبات أو تغير المسافة بينها.
أما أنظمة التحبيب بالتبريد السائل، فتحتاج إلى تصميم يراعي ظروف التبريد وفصل المنتج عن وسط التبريد.
الغربال وآلات التعبئة
تعمل معدات الغربلة على تحسين انتظام حجم الحبيبات، بينما تضمن آلات التعبئة وزن المنتج وتغليفه بطريقة مناسبة للنقل والتخزين.
ويمكن دمج أنظمة جمع الغبار والتهوية ومراقبة الانبعاثات ضمن التصميم العام للمصنع، بما يتوافق مع المتطلبات البيئية المحلية.
لا يمكن تقييم جودة المنتج النهائي اعتماداً على الشكل الخارجي وحده. ففي إنتاج البنتونيت المُسَخَّن بالكبريت، يجب ربط ظروف التشغيل بمؤشرات قابلة للقياس، مثل درجة الحرارة، وزمن المكوث، والرطوبة، وتوزيع أحجام الحبيبات، ومقاومة التفتت.
درجة حرارة الكبريت والخليط
تُظهر البيانات الصناعية أن درجة حرارة الكبريت المنصهر قد تكون نحو 130 درجة مئوية عند الصهر، بينما قد تتراوح درجة حرارة الخلط بين 130 و140 درجة مئوية في بعض خطوط الإنتاج.
ويجب المحافظة على استقرار الحرارة أثناء النقل والخلط. فالتغير غير المناسب قد يؤدي إلى تغير لزوجة الخليط، وبالتالي التأثير في كفاءة الضخ والتوزيع داخل وحدة التشكيل.
ولا تعني هذه القيم أن كل منتج يحتاج إلى درجة الحرارة نفسها. بل يجب تحديد درجة التشغيل من خلال اختبارات المواد الخام وتصميم المعدات.
زمن الخلط والتجانس
في المثال الصناعي الوارد في تقرير Khaitan Chemicals، بلغ زمن المكوث في وعاء الخلط نحو 40 ثانية عند درجة حرارة 130–140 درجة مئوية.
توضح هذه القيمة كيف يمكن تحديد زمن الخلط ضمن تصميم صناعي محدد. لكن عند تغيير نوع البنتونيت أو نسبة الإضافة أو سعة الخزان، قد يلزم تعديل زمن التشغيل وسرعة التحريك.
والهدف ليس زيادة زمن الخلط إلى أقصى حد، بل الوصول إلى توزيع متجانس ومستقر دون التأثير في استمرارية الإنتاج.
درجة حرارة التشكيل والتبريد
يذكر تقرير المشروع الصناعي الهندي أن الخليط يُضخ إلى وحدة التحبيب مع سائل تبريد، وأن تكوين الحبيبات يتم عند نحو 70 درجة مئوية، مع زمن مكوث يبلغ حوالي 10 ثوانٍ. كما ورد أن سائل التبريد يُبرّد باستخدام مياه بدرجة حرارة 30–32 درجة مئوية.
هذه القيم تخص نظام التحبيب المذكور في التقرير، ولا ينبغي نقلها مباشرة إلى أنظمة Pastillation ذات السير الفولاذي، لأن طريقة انتقال الحرارة مختلفة.
حجم الحبيبات والرطوبة ومقاومة التفتت
تُعد خصائص المنتج النهائي من أهم المعايير التي يجب الاتفاق عليها قبل شراء المعدات.
يمكن الاستفادة من بيانات منتجات الكبريت المشكلة بتقنية Rotoform كمثال مرجعي. ففي وثيقة IPCO الخاصة بمنتجات الكبريت، وردت مواصفات تشمل:
| مؤشر الجودة | القيمة المرجعية |
|---|---|
| متوسط حجم حبيبات الكبريت | 2–5 مم |
| الرطوبة | أقل من 0.5% |
| الكثافة الحجمية السائبة | 1,040 كجم/م³ |
| الناعم الناتج عن اختبار التفتت، المستوى الأول | أقل من 1% |
| الناعم الناتج عن اختبار التفتت، المستوى الثاني | أقل من 2% |
| زاوية السكون | لا تقل عن 25 درجة |
هذه المواصفات تخص منتجات الكبريت المشكلة وفق نظام محدد، ولا تمثل مواصفة إلزامية لكل منتجات الكبريت البنتونيت. لذلك يجب اختبار المنتج النهائي نفسه، بما في ذلك نسبة الكبريت، ونسبة البنتونيت، وسلوك التفكك عند ملامسة الماء، قبل اعتماد معايير القبول.
مراقبة الجودة أثناء التشغيل
يمكن تقسيم مراقبة الجودة إلى ثلاث مراحل:
فحص المواد الخام: قياس نقاوة الكبريت، ورطوبة البنتونيت، وحجم الجسيمات، ومؤشر الانتفاخ.
مراقبة العملية: تسجيل درجات حرارة الصهر والخلط، وزمن المكوث، ومعدلات التغذية، وحالة المضخات والتبريد.
فحص المنتج النهائي: تحليل نسبة الكبريت، وتوزيع أحجام الحبيبات، والرطوبة، والكثافة الحجمية، ومقاومة التفتت، واختبار التفكك في الماء.
يساعد هذا النظام على اكتشاف الانحرافات قبل وصول كميات كبيرة من المنتج غير المطابق إلى مرحلة التعبئة.
عند التخطيط لإنشاء مصنع جديد، يجب البدء بتحديد المنتج المستهدف بدلاً من شراء المعدات بناءً على الطاقة الإنتاجية فقط. فتركيبة البنتونيت المُسَخَّن بالكبريت، وشكل الحبيبات، ومصدر الكبريت، وخصائص البنتونيت، كلها عوامل تؤثر في تصميم خط الإنتاج.
تحديد الطاقة الإنتاجية
يجب تحديد الإنتاج المطلوب بالطن في الساعة أو اليوم أو السنة، مع مراعاة عدد ساعات التشغيل الفعلية وأيام الصيانة والتوقف.
على سبيل المثال، قد يحتاج مصنع يستهدف إنتاج 50 طناً يومياً إلى تصميم مختلف عن مصنع يستهدف 100 طن يومياً، حتى لو كان كلاهما يستخدم المواد الخام نفسها.
ولا ينبغي تحديد سعة وحدة التشكيل بمعزل عن سعة الصهر والخلط والتبريد والتعبئة. فكل مرحلة يجب أن تكون قادرة على التعامل مع معدل التدفق المطلوب.
اختيار تقنية التشكيل
إذا كان المشروع يعتمد على خليط ساخن يمكن توزيعه على هيئة قطرات، فقد يكون نظام Pastillation خياراً مناسباً بعد إجراء الاختبارات الفنية اللازمة.
أما إذا كانت تركيبة المنتج أو مواصفات الحبيبات تتطلب تقنية أخرى، فيجب دراسة أنظمة التحبيب والتبريد البديلة.
وفي جميع الحالات، ينبغي إجراء اختبار للخليط الفعلي قبل اعتماد نوع المعدة، لأن خصائص المادة قد تختلف عن خصائص الكبريت النقي.
تصميم أنظمة التحكم والسلامة
يتطلب التعامل مع الكبريت الساخن اهتماماً خاصاً بالسلامة الصناعية. ويجب أن يشمل التصميم مراقبة درجات الحرارة، وحماية خطوط النقل من الانسداد، والتحكم في الضغط، والتهوية المناسبة، وأنظمة مكافحة الحرائق المصممة لمخاطر الكبريت.
كما ينبغي توفير إجراءات واضحة للتشغيل والإيقاف والصيانة، مع تدريب العاملين على التعامل مع المواد الساخنة والمعدات المتحركة.
دراسة التكلفة والتشغيل
لا تقتصر تكلفة خط الإنتاج على سعر المعدات الأولية. بل تشمل استهلاك البخار أو الطاقة، ومياه التبريد، وقطع الغيار، والعمالة، والصيانة، وتكاليف التخزين والتعبئة.
ومن المفيد إعداد مقارنة بين أكثر من تصميم فني، مع حساب تكلفة الإنتاج لكل طن من المنتج النهائي.
كما يمكن الاستفادة من نتائج التشغيل التجريبي لتحديد استهلاك الطاقة الفعلي ومعدل المنتج المطابق للمواصفات، بدلاً من الاعتماد على تقديرات غير مؤكدة.
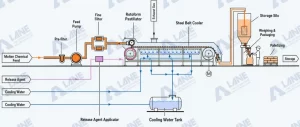
يتطلب إنشاء مصنع لإنتاج البنتونيت المُسَخَّن بالكبريت تنسيقاً بين معدات تجهيز المواد الخام، وأنظمة التسخين والخلط، ووحدات التشكيل والتبريد، ومعدات الغربلة والتعبئة.
تعمل LANE HEAVY INDUSTRY في مجال تصنيع معدات الأسمدة وخطوط الإنتاج، وتوفر حلولاً لمراحل مختلفة من معالجة المواد الخام وتحويلها إلى منتجات سمادية قابلة للتخزين والنقل.
يمكن دراسة تكوين المعدات وفقاً للطاقة الإنتاجية المطلوبة، ومصدر الكبريت، وخصائص البنتونيت، ونسبة المكونات، وحجم الحبيبات المستهدف. كما يجب التحقق من توافق معدات التشكيل مع طبيعة الخليط قبل اعتماد التكوين النهائي.
للتعرف على مزيد من التفاصيل حول خصائص المنتج واستخداماته الزراعية وفرص الاستثمار المرتبطة به، يمكنك قراءة دليلنا حول سماد الكبريت البنتونيت.
ومن المهم التمييز بين خط إنتاج الكبريت العام وخط إنتاج الكبريت البنتونيت. فإضافة البنتونيت تتطلب نظاماً مناسباً للتغذية والخلط والتشكيل، وقد تستلزم تعديلات خاصة في المعدات وظروف التشغيل.
لذلك، فإن تصميم البنتونيت المُسَخَّن بالكبريت يجب أن يبدأ بدراسة المواد الخام ومواصفات المنتج، ثم تحديد المعدات التي تحقق التوازن بين جودة الحبيبات واستقرار التشغيل والتكلفة الإجمالية.
يمكن لفريق LANE دراسة متطلبات المشروع وتقديم تصور أولي لتكوين المعدات وفقاً للطاقة الإنتاجية وظروف المصنع. وكلما كانت بيانات المواد الخام والمنتج المستهدف أكثر دقة، أصبح اختيار النظام الصناعي أكثر ملاءمة.
إن إنتاج الأسمدة القائمة على الكبريت والبنتونيت عملية صناعية تتطلب تنسيقاً دقيقاً بين المعالجة الحرارية والخلط والتشكيل والتبريد. ولا تتحقق جودة المنتج بمجرد اختيار آلة تحبيب مناسبة، بل تعتمد على التحكم في خصائص المواد الخام وظروف التشغيل في جميع مراحل الإنتاج.
توضح الأمثلة الصناعية أن درجات حرارة الصهر والخلط، وزمن المكوث، ودرجة حرارة التبريد، ومواصفات الحبيبات يمكن أن تختلف وفقاً لتصميم العملية ونوع المعدات. ولذلك يجب التعامل مع البيانات الفنية باعتبارها مراجع هندسية مرتبطة بتطبيقات محددة، وليس قيماً ثابتة لجميع المصانع.
بالنسبة إلى المستثمرين ومصنعي الأسمدة، فإن الخطوة الأهم هي تحديد التركيبة والطاقة الإنتاجية ومواصفات المنتج النهائي قبل اختيار المعدات. ومن خلال التصميم المتكامل والاختبارات الفنية المناسبة، يمكن إنشاء خط إنتاج مستقر يساعد على تحويل المواد الخام إلى منتج سمادي ذي قيمة مضافة.


